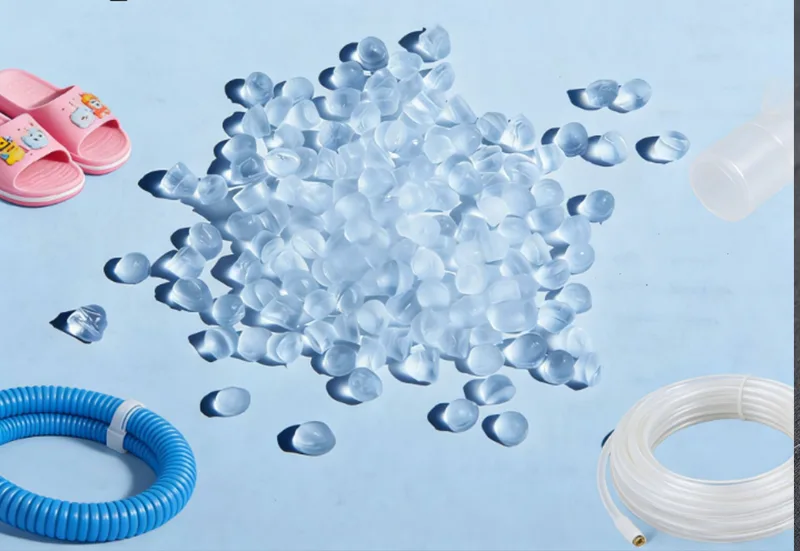
Ruiskutuslaatuisen PVC:n valinta uudelle muottikomponentille edellyttää muutakin kuin sopivan polymeerin tunnistamista, ja Zhongwang työskentelee B2B-ostajien kanssa sovittaakseen hartsin tekniset tiedot heidän ruiskuvaluprosessiinsa.
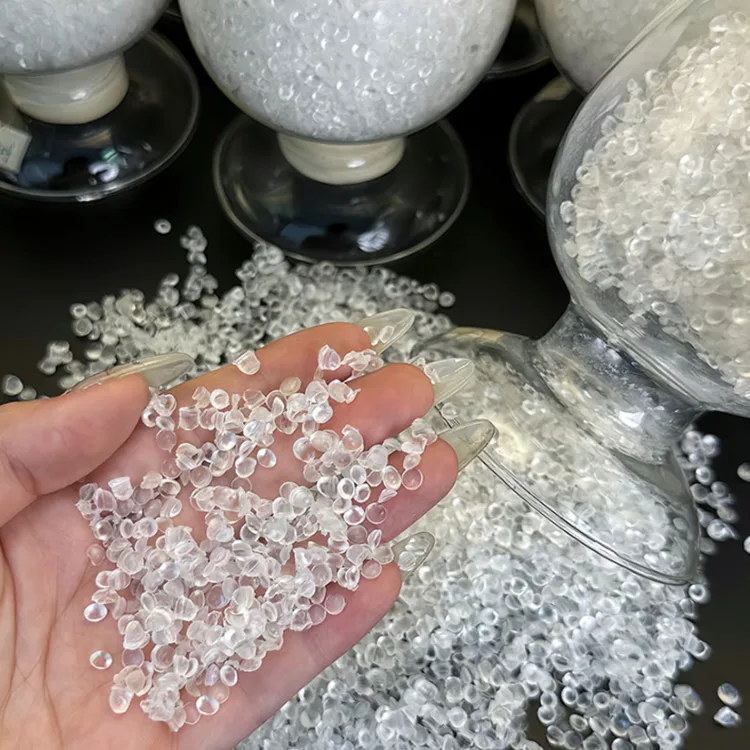
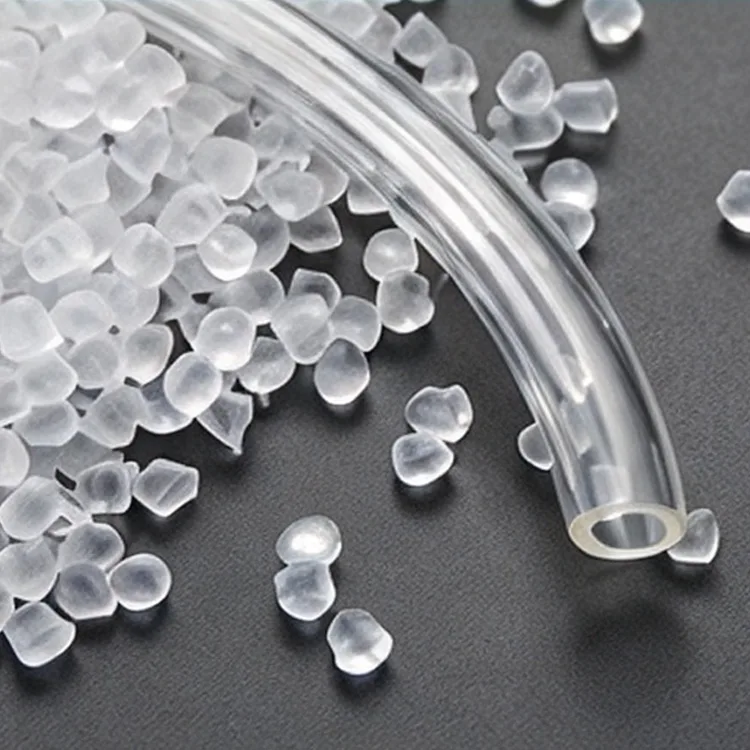
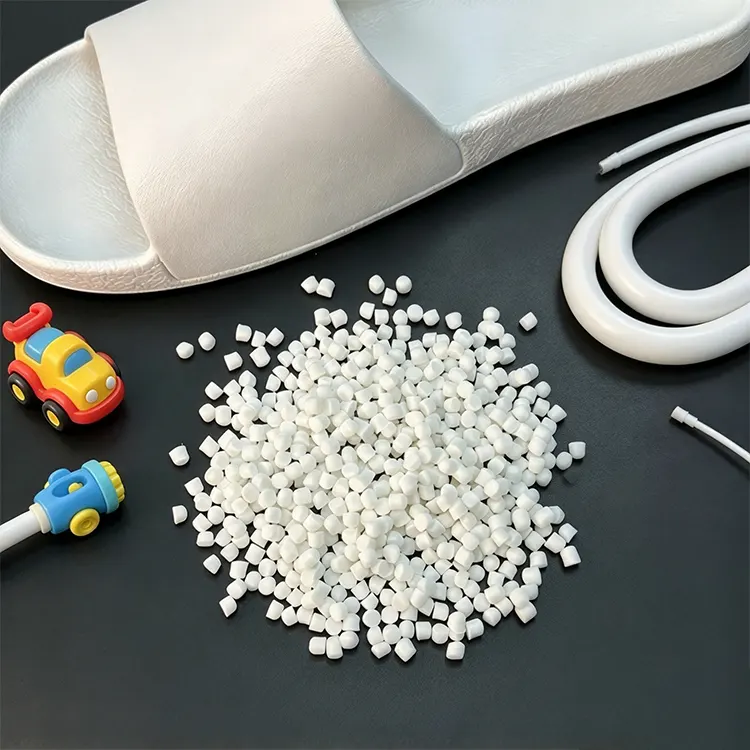
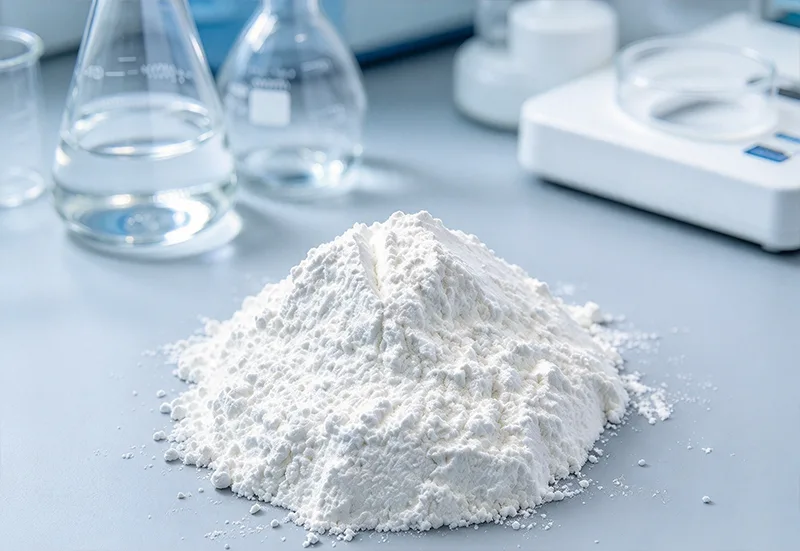
Polyvinyylikloridi toimitetaan yleensä valkoisena hartsijauheena ennen sekoittamista. Stabilisaattoreita, voiteluaineita, työstön apuaineita, iskunvaimennusaineita ja pehmittimiä voidaan sisällyttää valmiin tuotteen vaatimusten mukaisesti.
Ruiskupuristuksen aikana formuloidun materiaalin täytyy pehmittää, liikkua jako- ja porttijärjestelmän läpi, täyttää muottiontelo ja jäähtyä haluttuun muotoon.
PVC luo erityisen haasteen käsittelyyn, koska liiallinen lämpöaltistus voi aiheuttaa hajoamista. Samaan aikaan riittämätön pehmitys tai epäsopiva virtauskäyttäytyminen voivat estää onteloiden oikean täytön.
Onnistunut formulaatio tasapainottaa siksi sulakäsittelyn, lämpöstabiilisuuden, mekaanisen suorituskyvyn ja valmiin osan mitat.
| Tuote | Viitemäärittely |
|---|---|
| Tuotteen nimi | Ruiskutusluokan PVC |
| Merkki | Zhongwang |
| Polymeeri | Polyvinyylikloridi (PVC) |
| Materiaalin muoto | Valkoinen hartsijauhe |
| Käsittelymenetelmä | Ruiskuvalu |
| K-arvo | Arvosanasta riippuvainen |
| Näennäinen tiheys | Arvosanasta riippuvainen |
| Fuusio ja sulamiskäyttäytyminen | Laajuudesta ja formulaatiosta riippuvainen |
| Kovuus | Formulaatiosta riippuvainen |
| Vaikutus Suorituskyky | Formulaatiosta riippuvainen |
| Mekaaniset ominaisuudet | Laajuudesta ja formulaatiosta riippuvainen |
| Lämpöstabiilisuus | Laajuudesta ja formulaatiosta riippuvainen |
| Väri | Valkoinen hartsijauhe; valmis väri riippuu koostumuksesta |
| Pakkaus | Vakiohartsipakkaus |
| Käytettävissä olevat asiakirjat | TDS, aitoustodistus ja sovellettavat arvosanat |
Ruiskupuristus vaatii sulan materiaalin liikkumista määritellyn virtausreitin läpi suhteellisen lyhyessä syklissä. Ohuet osat, kapeat portit, äkilliset paksuuden muutokset ja monimutkaiset sisäiset ominaisuudet voivat vaikeuttaa täydellisen täytön saavuttamista.
Formulaatio, jonka virtaus on riittämätön, voi tuottaa lyhyitä otoksia tai huonosti muotoiltuja yksityiskohtia. Lämpötilan nostaminen täytön parantamiseksi voi aiheuttaa lisäriskiä, jos se pidentää materiaalin lämpöaltistusta sopivan käsittelyalueen ulkopuolelle.
Sen sijaan, että luottaisivat pelkkään lämpötilan säätöön, valmistajien tulisi arvioida yhdessä hartsin ominaisuudet, yhdisteen viskositeetti, portin rakenne, ruiskutusolosuhteet ja muotin lämpötila yhdessä.
Portin sijainti vaikuttaa siihen, miten materiaali tulee onteloon ja missä erilliset virtausrintamat kohtaavat. Portin huono sijoitus voi johtaa epätäydelliseen täyttöön, näkyviin hitsauslinjoihin tai paikallisiin mekaanisiin heikkouksiin.
Valettujen liitososien ja koteloiden osalta portti tulee arvioida suhteessa komponentin seinämänpaksuuteen, rakenteellisiin vaatimuksiin ja ulkonäkövaatimuksiin.
Liiallinen viipymäaika tynnyrissä tai suuttimessa voi altistaa PVC:n tarpeettomalle lämmölle. Materiaalin heikkeneminen voi johtaa värin muuttumiseen, pintavirheisiin tai valmiiden osien ominaisuuksien heikkenemiseen.
Lämpöstabilointijärjestelmä, laitteiston lämpötilaprofiili, lyöntikoko ja tuotantosykli on sovitettava valittuun formulaatioon.
Kun onkalo on täytetty, jäähdytys- ja pakkausolosuhteet vaikuttavat muovatun osan mittoihin ja pinnan ulkonäköön.
Epätasainen seinämän paksuus ja sopimaton jäähdytys voivat aiheuttaa uppoamisjälkiä, vääristymiä tai epäjohdonmukaisuuksia. Hartsin valinta ja muotin suunnittelu on siksi arvioitava osana samaa tuotantoprosessia.
Jäykät PVC-koostumukset voidaan arvioida putkiliittimille, venttiileihin liittyville komponenteille, sähkökoteloille ja teollisuusliittimille.
Näissä sovelluksissa voidaan asettaa etusijalle jäykkyys, iskunkestävyys, mittojen yhtenäisyys ja kemiallinen yhteensopivuus.
Mekaaniset vaatimukset tulee vahvistaa valmiin liitoksen geometrian, asennusolosuhteiden ja aiotun huoltoympäristön mukaan.
Joustavat koostumukset ovat tärkeitä muotoiltuja kansia, suojaosia, pehmeitä liittimiä ja muita komponentteja, jotka vaativat hallittua muodonmuutosta.
Pehmittimen valinta vaikuttaa merkittävästi pehmeyteen, joustavuuteen ja muihin lopputuotteen ominaisuuksiin.
Lämmölle, kemikaaleille tai toistuville liikkeille altistuneiden tuotteiden koko yhdiste on arvioitava sen sijaan, että oletetaan, että joustavilla PVC-formulaatioilla on identtinen suorituskyky.
Valetut komponentit, joiden pinnat ovat näkyvissä, vaativat huomiota värin yhtenäisyyteen, kiiltoon, hitsausviivan ulkonäköön ja pintavirheisiin.
Näihin ominaisuuksiin vaikuttavat formulaatio, materiaalin sulatus, muotin viimeistely, käsittelylämpötila ja jäähdytysolosuhteet.
Lyhyet laukaukset voivat johtua riittämättömästä sulavirtauksesta, sopimattomista ruiskutusolosuhteista, liiallisesta virtauksen pituudesta tai huonosti suunnitelluista porteista ja kiskoista.
Ennen hartsilaatujen vaihtamista jalostajien tulee tarkistaa yhdisteen koostumus ja todelliset muotin täyttöolosuhteet.
Odottamaton värinmuutos voi liittyä liialliseen lämpöaltistumiseen, riittämättömään stabilointiin, materiaalin pysähtymiseen tai sopimattomiin käsittelyolosuhteisiin.
Tynnyrin ja suuttimen lämpötilat, viipymäaika ja muovauslaitteiston kunto tulee tutkia.
Hitsausviivat muodostuvat, kun erilliset sularintamat kohtaavat muotin sisällä. Niiden ulkonäkö ja mekaaninen merkitys riippuvat virtauskäyttäytymisestä, kaviteetin suunnittelusta, käsittelyolosuhteista ja komponentin huoltovaatimuksista.
Vääristymiä voi aiheuttaa epätasainen jäähdytys, osien geometria, pakkausolosuhteet ja materiaalin kutistumisen erot.
Valittu koostumus tulee testata tarkoitetulla tuotantomuotilla, jossa mittatoleranssit ovat tärkeitä.
Zhejiang Zhongwang International Trade Co., Ltd. toimii Yuyao China Plastics Citystä ja tukee PVC-hartsin hankintaa vakiintuneiden toimittajakanavien ja alueellisten logistiikkaresurssien kautta.
Injektioluokan PVC:tä koskevissa tiedusteluissa ostajien tulee ilmoittaa valetun tuotteen tyyppi, olemassa oleva hartsispesifikaatio tai K-arvo, käsittelylaitteet, seinämän paksuus, vaadittu kovuus, iskuvaatimukset ja odotettu tilausmäärä.
Piirustukset, olemassa olevat valuongelmat tai näytemääritykset voivat auttaa tunnistamaan arvioitavat materiaaliominaisuudet.
Valittu hartsi ja seos tulee validoida teknisten asiakirjojen ja edustavien muovauskokeiden avulla ennen volyymituotantoa.
PVC vaatii kontrolloitua lämpöstabilointia ja pehmitystä. Liiallinen lämpöaltistus voi aiheuttaa hajoamista, kun taas riittämätön sulaminen tai virtaus voi johtaa epätäydelliseen muotoon ja viallisiin osiin.
Sopivia jäykkiä PVC-formulaatioita voidaan arvioida ruiskuvalettuihin liittimiin. Valmiiden komponenttien on täytettävä sovellettavat mekaaniset, mitta-, kemialliset ja paineeseen liittyvät vaatimukset.
Mahdollisia syitä ovat epäsopiva seosvirtaus, ahtaat portit, liiallinen virtauspituus, riittämätön ruiskutuspaine tai epäsuotuisat käsittelyolosuhteet. Sekä materiaali että muotti tulee arvioida.
PVC-jauhe vaatii tavallisesti sopivan formuloinnin ja sekoitusprosessin. Tarvittavat stabilointiaineet, voiteluaineet, modifiointiaineet ja muut ainesosat riippuvat aiotusta muovatusta tuotteesta.
Ostajien tulee ottaa huomioon ontelon mitat, portin ja kanavan sijoittelu, seinämän paksuus, mekaaniset vaatimukset, pinnan viimeistely ja koko PVC-koostumuksen käsittelykäyttäytyminen.
Osoite
Building 1, China Plastics International Business Center, No. 285 Shunda West Road, Yuyao City, Ningbo City, Zhejiangin maakunta, Kiina
Puh
Sähköposti
Jos sinulla on kysyttävää tarjouksesta tai yhteistyöstä, lähetä meille sähköpostia tai käytä seuraavaa kyselylomaketta. Myyntiedustajamme ottaa sinuun yhteyttä 24 tunnin kuluessa. Kiitos mielenkiinnostasituotteemme.